Theo Semrush (cơ sở dữ liệu Việt Nam, số liệu tháng 08/2026), "oee" có khoảng 590 lượt tìm mỗi tháng và "oee là gì" khoảng 480, độ khó thấp. Người tìm thường là kỹ sư sản xuất, trưởng ca hoặc chủ xưởng vừa nghe khách hàng lớn hỏi chỉ số OEE. Bài thuộc series Chuẩn hoá vận hành, đi sau bài QA và QC: QC cho ra số sản phẩm đạt, và số đó là một phần của OEE.
OEE là gì
OEE, viết tắt của Overall Equipment Effectiveness, là chỉ số đo mức hiệu quả sử dụng một thiết bị hoặc một dây chuyền trong khoảng thời gian đã lên kế hoạch sản xuất. Khái niệm này gắn với phương pháp bảo trì năng suất toàn diện (TPM) phát triển ở Nhật Bản và thường được ghi nhận cho Seiichi Nakajima. OEE 100% nghĩa là trong suốt thời gian kế hoạch, máy không dừng, chạy đúng tốc độ lý tưởng và không làm ra sản phẩm lỗi nào.
Khác với "hiệu suất" hiểu chung chung (sản lượng thực tế so với kế hoạch), OEE tách tổn thất thành ba nhóm rõ ràng. Hai máy cùng OEE 75% có thể mắc bệnh hoàn toàn khác nhau: một máy dừng nhiều, một máy chạy chậm, và cách chữa khác hẳn nhau.
Công thức tính OEE
| Thành phần | Công thức | Đo tổn thất gì |
|---|---|---|
| Availability (A), độ sẵn sàng | Thời gian chạy / Thời gian sản xuất theo kế hoạch | Dừng máy: hỏng hóc, chờ vật tư, cài đặt, chuyển đổi sản phẩm |
| Performance (P), hiệu suất tốc độ | (Tổng sản phẩm x Chu kỳ lý tưởng) / Thời gian chạy | Chạy chậm hơn tốc độ chuẩn, các lần dừng ngắn không được ghi |
| Quality (Q), chất lượng | Sản phẩm đạt / Tổng sản phẩm | Sản phẩm lỗi, phải sửa, hao hụt lúc khởi động |
| OEE | A x P x Q | Tổng hợp cả ba |
Thời gian sản xuất theo kế hoạch bằng thời gian ca trừ các khoảng dừng có kế hoạch như nghỉ giữa ca, họp đầu ca. Thời gian chạy bằng thời gian kế hoạch trừ các lần dừng không kế hoạch. Chu kỳ lý tưởng là thời gian nhanh nhất để làm một sản phẩm theo thiết kế máy hoặc theo mức tốt nhất đã chứng minh được. Nhân ba thành phần với nhau, các đại lượng trung gian triệt tiêu, còn lại công thức gọn: OEE = (Sản phẩm đạt x Chu kỳ lý tưởng) / Thời gian sản xuất theo kế hoạch.
Ví dụ tính OEE một ca máy đóng gói
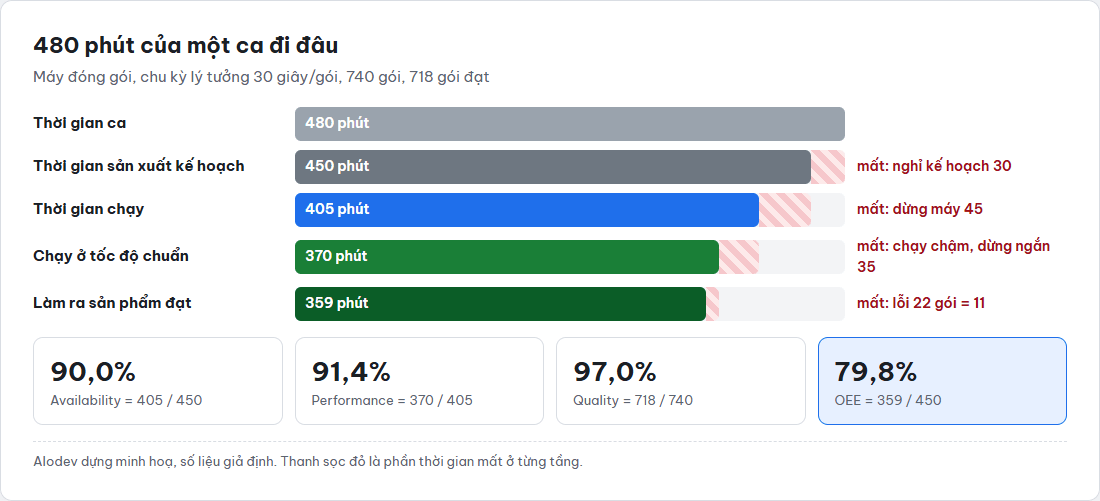
Số liệu giả định: ca 8 giờ = 480 phút, nghỉ theo kế hoạch 30 phút, máy dừng vì kẹt màng và chờ vật tư tổng 45 phút. Chu kỳ lý tưởng 30 giây một gói (0,5 phút). Cả ca làm được 740 gói, trong đó 718 gói đạt.
- Thời gian kế hoạch = 480 - 30 = 450 phút. Thời gian chạy = 450 - 45 = 405 phút.
- Availability = 405 / 450 = 90,0%.
- Performance = 740 x 0,5 / 405 = 370 / 405 = 91,4%. Máy chạy 405 phút nhưng lượng gói làm ra chỉ tương đương 370 phút chạy ở tốc độ chuẩn.
- Quality = 718 / 740 = 97,0%.
- OEE = 0,900 x 0,914 x 0,970 = 79,8%. Kiểm bằng công thức gọn: 718 x 0,5 / 450 = 359 / 450 = 79,8%.
pythonca, nghi, dung = 480, 30, 45          # phút
chu_ky = 0.5                           # phút mỗi gói (30 giây)
tong, dat = 740, 718

ke_hoach = ca - nghi                   # 450
chay = ke_hoach - dung                 # 405
A = chay / ke_hoach
P = tong * chu_ky / chay
Q = dat / tong
print(f"A={A:.1%} P={P:.1%} Q={Q:.1%} OEE={A*P*Q:.1%}")
# A=90.0% P=91.4% Q=97.0% OEE=79.8%
print(f"Kiểm: {dat * chu_ky / ke_hoach:.1%}")   # 79.8%
Quy tất cả về phút cho dễ hình dung: trong 480 phút của ca, 30 phút nghỉ theo kế hoạch, 45 phút mất vì dừng, 35 phút mất vì chạy chậm (405 - 370), 11 phút mất vì làm ra 22 gói lỗi (22 x 0,5). Chỉ 359 phút thật sự tạo ra gói đạt.
Sáu tổn thất lớn và cách xử lý
TPM chia tổn thất của thiết bị thành sáu nhóm, mỗi thành phần của OEE ứng với hai nhóm. Ghi lý do dừng theo đúng sáu nhóm này ngay từ phiếu ca giúp biết nên làm gì tiếp theo.
| Thành phần | Tổn thất | Ví dụ | Hướng xử lý |
|---|---|---|---|
| Availability | Dừng không kế hoạch | Hỏng máy, gãy dao, đứt băng tải, chờ vật tư | Bảo trì phòng ngừa, kiểm tra đầu ca, cấp vật tư theo lịch |
| Availability | Cài đặt và điều chỉnh | Đổi khuôn, đổi cỡ bao bì, chạy thử | Rút ngắn thời gian chuyển đổi, chuẩn bị trước khi dừng máy |
| Performance | Dừng ngắn | Kẹt màng vài chục giây, cảm biến báo sai | Ghi dừng ngắn theo loại, sửa nguyên nhân lặp lại nhiều nhất |
| Performance | Chạy chậm | Chạy dưới tốc độ vì máy rung, vật liệu kém | So tốc độ thực với chuẩn theo sản phẩm, xử lý nguyên nhân rồi mới tăng tốc |
| Quality | Lỗi trong quá trình | Hàn mép hở, in lệch | IPQC, SOP công đoạn, phân tích Pareto loại lỗi |
| Quality | Hao hụt khi khởi động | Gói lỗi trong 10 phút đầu ca | Chuẩn hoá quy trình khởi động, làm nóng máy trước |
Theo dõi OEE theo tuần trong Excel
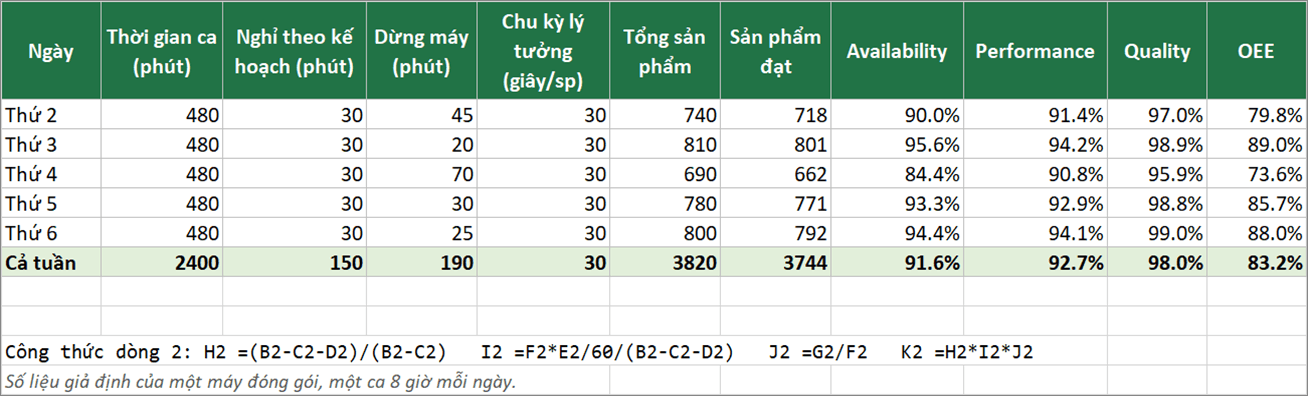
Một bảng tính đơn giản đủ để bắt đầu: mỗi dòng một ca hoặc một ngày, nhập năm số (thời gian ca, nghỉ kế hoạch, dừng máy, tổng sản phẩm, sản phẩm đạt) và chu kỳ lý tưởng; bốn cột còn lại là công thức. Dòng tổng tuần phải tính lại từ tổng các cột gốc, không lấy trung bình cộng của OEE từng ngày, vì ngày dài và ngày ngắn có trọng số khác nhau.
Trong ví dụ giả định năm ngày, OEE dao động từ 73,6% (thứ Tư, dừng máy 70 phút) đến 89,0% (thứ Ba). Tính lại từ tổng tuần: Availability 91,6%, Performance 92,7%, Quality 98,0%, OEE 83,2%, bằng 3.744 x 0,5 / 2.250. Ngày thứ Tư kéo cả tuần xuống, và nguyên nhân nằm ở Availability, nên việc cần xem là nhật ký dừng máy của ngày đó.
OEE bao nhiêu là tốt
Mức 85% thường được trích dẫn là "đẳng cấp thế giới" cho sản xuất rời rạc, tương ứng khoảng 90% Availability, 95% Performance và 99,9% Quality (0,90 x 0,95 x 0,999 = 85,4%). Con số này hữu ích để hình dung, nhưng không nên dùng làm chỉ tiêu cứng:
- Máy khác loại, sản phẩm khác nhau, số lần chuyển đổi khác nhau thì OEE không so được với nhau.
- So OEE của cùng một máy theo thời gian mới có ý nghĩa: tháng này tốt hơn tháng trước không, thành phần nào thay đổi.
- Đặt chỉ tiêu OEE rồi thưởng phạt theo đó dễ dẫn đến ghi thiếu thời gian dừng hoặc sửa chu kỳ lý tưởng cho đẹp số.
TEEP: khi muốn biết còn bao nhiêu công suất
OEE chỉ tính trong thời gian đã lên kế hoạch. TEEP (Total Effective Equipment Performance) nhân thêm tỷ lệ sử dụng lịch: thời gian kế hoạch / toàn bộ thời gian (24 giờ x 7 ngày). Xưởng chạy 2 ca 8 giờ, 6 ngày một tuần có tỷ lệ sử dụng 96 / 168 = 57,1%; với OEE 79,8%, TEEP = 45,6%. TEEP trả lời câu hỏi đầu tư: trước khi mua thêm máy, có thể tăng ca không.
Những lỗi làm OEE đẹp giả
- Chọn chu kỳ lý tưởng quá chậm (lấy tốc độ thường chạy thay vì tốc độ thiết kế). Dấu hiệu: Performance vượt 100% hoặc luôn sát 100%.
- Xếp các lần dừng như chờ vật tư, thiếu người vào "dừng có kế hoạch" để loại khỏi mẫu số.
- Không ghi dừng ngắn dưới vài phút, nên toàn bộ tổn thất đó lẫn vào Performance mà không ai biết nguyên nhân.
- Tính Quality theo sản phẩm đạt cuối cùng, kể cả hàng đã sửa, thay vì đạt ngay lần đầu.
- Lấy trung bình OEE của nhiều máy hoặc nhiều ngày mà không theo trọng số thời gian.
Từ phiếu ca giấy đến dữ liệu tự động
Doanh nghiệp nhỏ nên bắt đầu bằng phiếu ca: trưởng ca ghi giờ bắt đầu, giờ kết thúc từng lần dừng kèm mã lý do theo sáu tổn thất, cuối ca ghi số đếm và số lỗi. Sau vài tuần đã đủ dữ liệu để thấy tổn thất lớn nhất. Khi số máy nhiều lên, bộ đếm sản phẩm và tín hiệu chạy, dừng lấy thẳng từ máy giúp số liệu chính xác hơn và không tốn công nhập; đó là phần việc của hệ thống MES, chủ đề bài tiếp theo trong series.
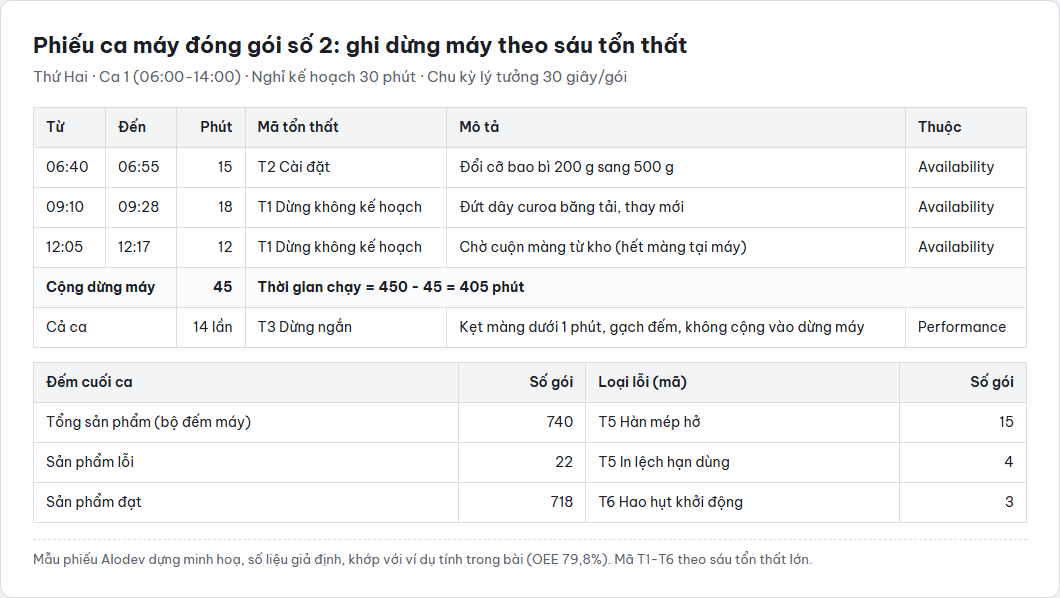
Dù thu thập bằng cách nào, OEE chỉ có ích khi số liệu đi cùng lệnh sản xuất, sản phẩm và ca làm. Giải pháp Vận hành nội bộ và ERP của Alodev xây theo phân hệ dùng chung dữ liệu, nên phiếu ca, lệnh sản xuất, kho và nhân sự nằm trên cùng một nguồn thay vì mỗi bộ phận một tệp Excel.
Câu hỏi thường gặp
OEE là gì?
OEE (Overall Equipment Effectiveness) là hiệu suất thiết bị tổng thể: phần trăm thời gian sản xuất theo kế hoạch mà máy thật sự làm ra sản phẩm đạt ở tốc độ chuẩn. OEE = Availability x Performance x Quality.
Công thức OEE gọn nhất là gì?
OEE = số sản phẩm đạt x chu kỳ lý tưởng / thời gian sản xuất theo kế hoạch. Công thức này cho cùng kết quả với A x P x Q nhưng không cho biết tổn thất nằm ở đâu, nên vẫn cần tính ba thành phần.
Performance vượt 100% là sao?
Gần như chắc chắn chu kỳ lý tưởng đang đặt chậm hơn tốc độ thực tế máy chạy được, hoặc số đếm sản phẩm bị cộng trùng. Sửa chu kỳ lý tưởng theo tốc độ thiết kế hoặc mức nhanh nhất đã chứng minh.
Thời gian bảo trì định kỳ có tính vào OEE không?
Nếu bảo trì được lên lịch ngoài thời gian sản xuất theo kế hoạch thì không. Nhiều nơi vẫn tính nó vào dừng máy để thấy đủ tổn thất; điều quan trọng là thống nhất một quy tắc và giữ nguyên để số liệu so được theo thời gian.
OEE khác năng suất lao động thế nào?
OEE đo hiệu quả sử dụng máy. Năng suất lao động đo sản lượng trên giờ công của người. Một dây chuyền có thể có OEE cao nhưng dùng quá nhiều người, hoặc ngược lại.
Xưởng nhỏ chỉ có vài máy có cần tính OEE?
Nên tính cho máy là nút cổ chai, tức máy quyết định sản lượng của cả xưởng. Mỗi phút tăng thêm ở máy đó là một phút sản lượng của cả xưởng; tính cho mọi máy khi chưa có dữ liệu tự động thường tốn công hơn giá trị thu được.