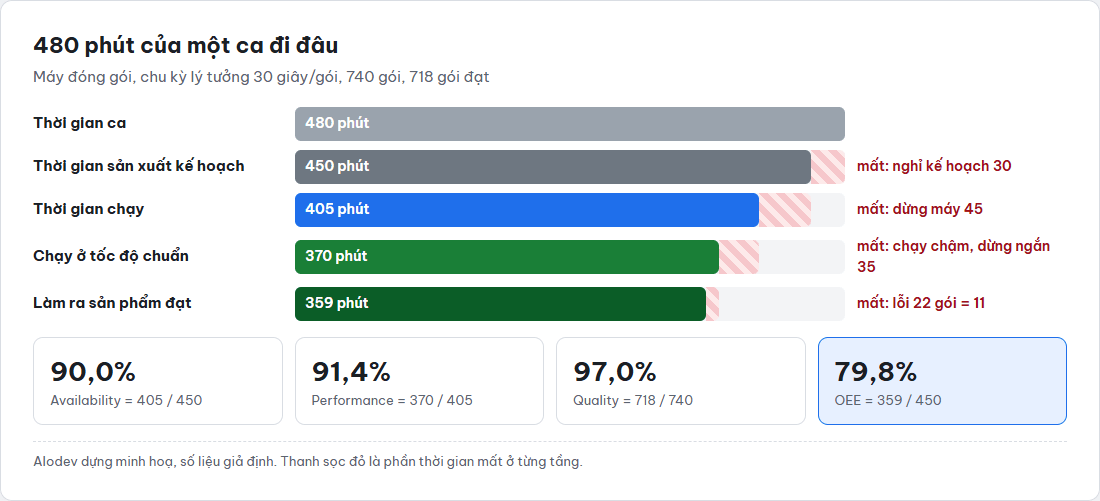
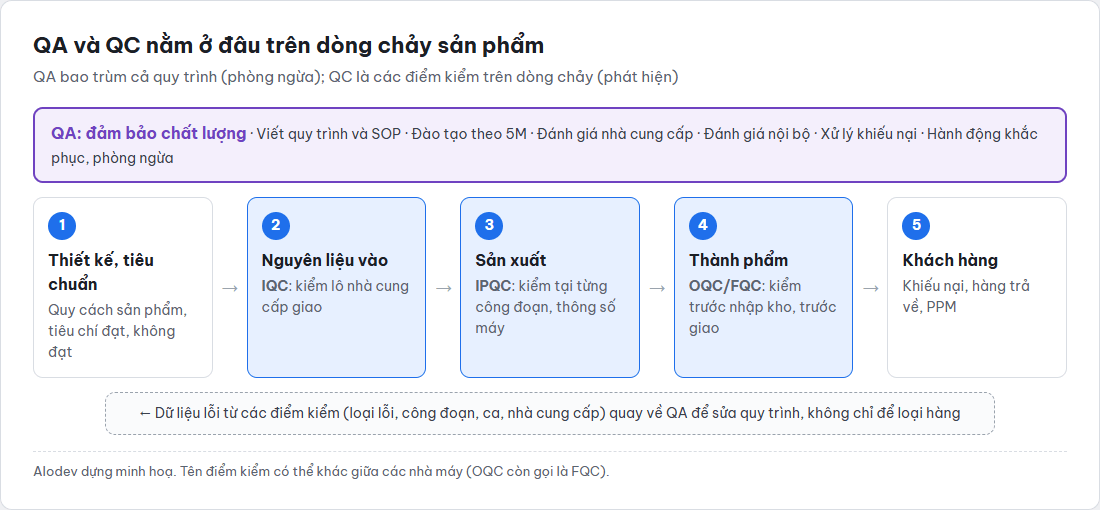
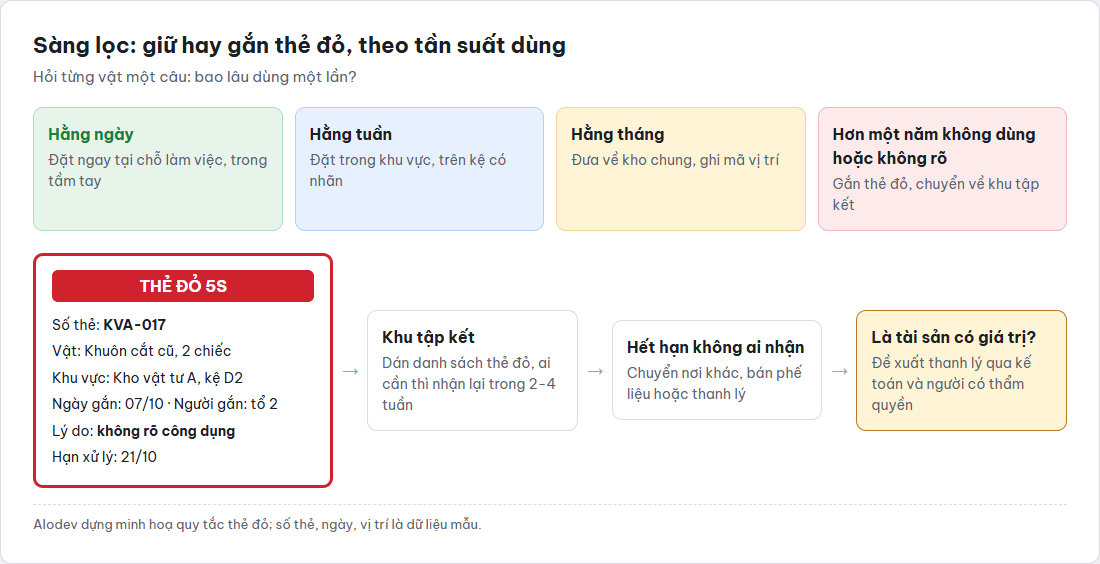
Theo Semrush (cơ sở dữ liệu Việt Nam, số liệu tháng 08/2026), "mes là gì" có khoảng 590 lượt tìm mỗi tháng và "hệ thống mes" khoảng 480. Từ "mes" đứng một mình bị lẫn nhiều nghĩa khác nên bài nhắm hai cụm có ý định rõ. Bài thuộc series Chuẩn hoá vận hành, đi sau bài OEE: OEE cần dữ liệu chạy, dừng, đếm của từng máy, và MES là nơi dữ liệu đó được thu tự động.
MES là gì
MES, viết tắt của Manufacturing Execution System, là hệ thống thông tin quản lý và theo dõi quá trình biến nguyên liệu thành thành phẩm tại xưởng. Nó làm ba việc chính: điều độ (lệnh nào chạy trên máy nào, lúc nào), ghi nhận (thực tế đã làm được gì, dừng vì sao, lỗi bao nhiêu) và truy xuất (thành phẩm này làm từ lô nguyên liệu nào, qua máy nào, ai vận hành, kết quả kiểm tra ra sao).
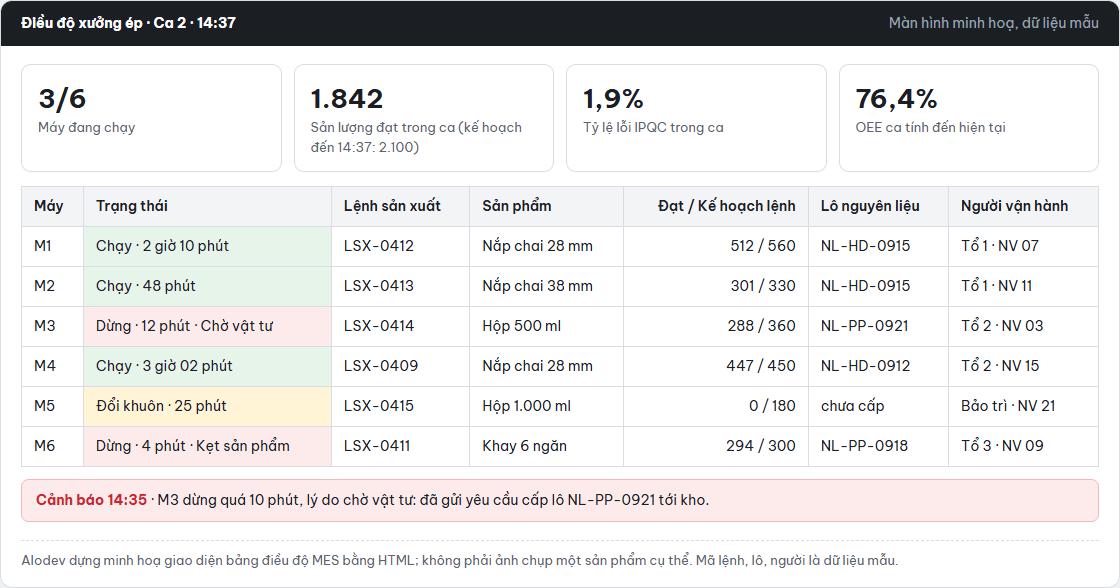
Điểm khác biệt của MES là thời gian: dữ liệu được ghi lúc sự việc xảy ra, không phải cuối ca hay cuối ngày. Trưởng ca nhìn màn hình biết máy số 3 đã dừng 12 phút vì thiếu vật tư, không phải chờ sáng hôm sau đọc báo cáo.
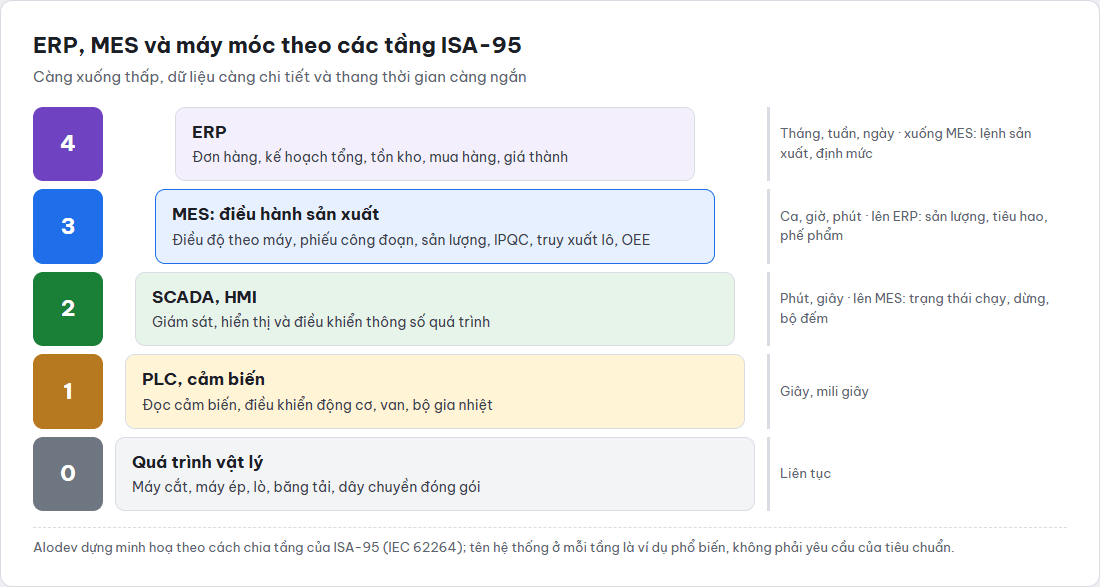
Vị trí của MES: mô hình tầng ISA-95
Tiêu chuẩn ISA-95 (được quốc tế hoá thành bộ IEC 62264) mô tả việc tích hợp giữa hệ thống doanh nghiệp và hệ thống điều khiển sản xuất theo các tầng. MES và các hệ thống quản lý vận hành sản xuất nằm ở tầng 3, giữa ERP ở tầng 4 và hệ điều khiển ở tầng 2 trở xuống.
| Tầng | Hệ thống | Làm gì | Thang thời gian |
|---|---|---|---|
| 4 | ERP, kế toán, mua hàng | Kế hoạch sản xuất tổng, tồn kho, giá thành, đơn hàng | Tháng, tuần, ngày |
| 3 | MES / quản lý vận hành sản xuất | Điều độ chi tiết, ghi nhận sản lượng, chất lượng, truy xuất lô | Ca, giờ, phút |
| 2 | SCADA, HMI | Giám sát và điều khiển quá trình, hiển thị thông số máy | Phút, giây |
| 1 | PLC, cảm biến, bộ điều khiển | Đọc cảm biến, điều khiển cơ cấu chấp hành | Giây, mili giây |
| 0 | Quá trình vật lý | Máy cắt, lò, băng tải, dây chuyền | Liên tục |
11 chức năng của MES theo mô hình MESA
Hiệp hội MESA International đưa ra một mô hình 11 chức năng từ cuối thập niên 1990, đến nay vẫn là cách phổ biến để liệt kê phạm vi của MES. Một sản phẩm MES không nhất thiết có đủ 11 chức năng; xưởng nhỏ thường bắt đầu với ba bốn chức năng cần nhất.
| # | Chức năng | Ví dụ tại xưởng |
|---|---|---|
| 1 | Phân bổ và theo dõi trạng thái nguồn lực | Máy 3 đang chạy lệnh LSX-0412, khuôn K07 đang bảo trì |
| 2 | Điều độ chi tiết | Xếp thứ tự lệnh trên từng máy để giảm số lần đổi khuôn |
| 3 | Điều phối đơn vị sản xuất | Phát lệnh và phiếu công đoạn tới tổ, tới máy |
| 4 | Quản lý tài liệu | SOP, bản vẽ, thông số đúng phiên bản hiện ngay tại máy |
| 5 | Thu thập dữ liệu | Đếm sản phẩm, tín hiệu chạy, dừng, nhiệt độ từ máy |
| 6 | Quản lý lao động | Ai đứng máy nào, ca nào, đủ chứng nhận kỹ năng chưa |
| 7 | Quản lý chất lượng | Phiếu IPQC điện tử, cảnh báo khi thông số vượt giới hạn |
| 8 | Quản lý quy trình | Chặn bước sau khi bước trước chưa xác nhận đạt |
| 9 | Quản lý bảo trì | Lịch bảo trì theo giờ chạy thực tế của máy |
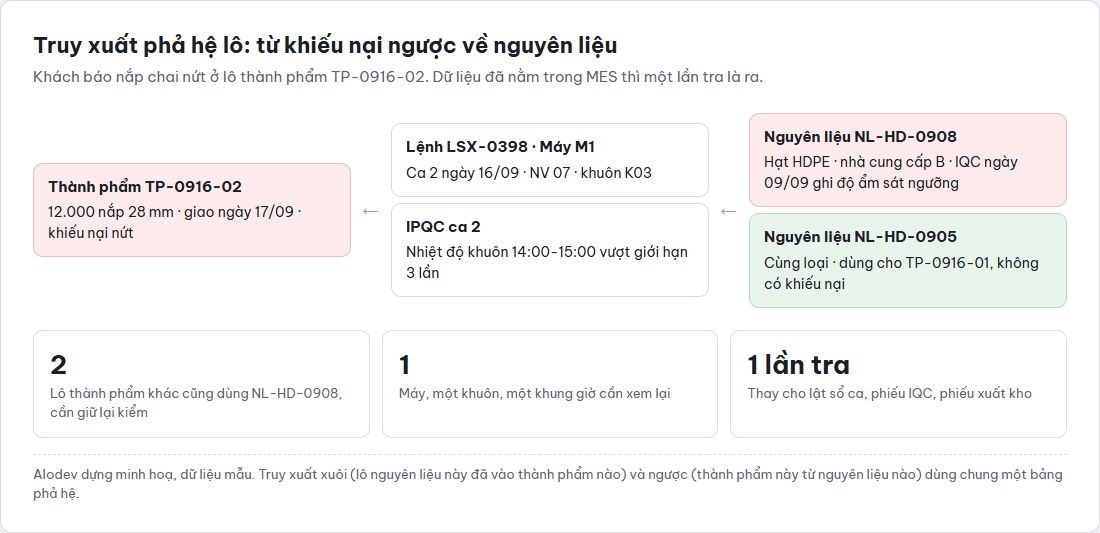
| 10 | Truy xuất sản phẩm và phả hệ lô | Lô thành phẩm này dùng lô nguyên liệu nào |
| 11 | Phân tích hiệu quả | OEE theo máy, theo ca; so sản lượng thực với kế hoạch |
MES khác ERP và SCADA thế nào
| Tiêu chí | ERP | MES | SCADA |
|---|---|---|---|
| Câu hỏi chính | Cần làm gì, cần mua gì, lãi lỗ ra sao | Đang làm thế nào, đã làm được gì | Máy đang ở thông số nào |
| Đối tượng | Đơn hàng, vật tư, tiền, nhân sự | Lệnh sản xuất, công đoạn, lô, máy, ca | Tín hiệu, thông số, cảnh báo |
| Người dùng chính | Kế toán, mua hàng, kế hoạch, lãnh đạo | Trưởng ca, tổ trưởng, QC, bảo trì | Kỹ sư vận hành, kỹ thuật điện |
| Độ chi tiết dữ liệu | Tổng theo lệnh, theo ngày | Theo từng lần dừng, từng lô | Theo từng giây |
| Hỏng thì ảnh hưởng | Chậm lập hoá đơn, báo cáo | Mất dấu lô, ghi sai sản lượng | Máy có thể dừng hoặc chạy sai |
Nhiều ERP có phân hệ sản xuất: lệnh sản xuất, định mức nguyên vật liệu, xuất kho theo lệnh, nhập thành phẩm. Phân hệ đó đủ cho xưởng lắp ráp đơn giản, ghi nhận theo lệnh. Khi cần theo dõi từng công đoạn, từng lần dừng máy, từng lô nguyên liệu, đó là lúc cần lớp MES, dù là sản phẩm riêng hay phần mở rộng của ERP.
Khi nào xưởng vừa và nhỏ cần MES
- Báo cáo sản lượng đến trễ một ngày trở lên, nên quyết định điều chỉnh luôn chậm một ca.
- Truy xuất một lô hàng bị khách khiếu nại mất nhiều giờ lật sổ, hoặc không truy được.
- Khách hàng lớn yêu cầu hồ sơ lô, chứng nhận chất lượng theo từng lô giao.
- Có từ vài máy trở lên cần theo dõi OEE, và việc tính tay đã thành gánh nặng.
- Nhân viên văn phòng mất nhiều giờ mỗi ngày nhập lại phiếu giấy vào Excel.
Dấu hiệu cuối dễ đo nhất. Ví dụ giả định một xưởng 8 máy, mỗi máy mỗi ca có 3 phiếu (phiếu ca, phiếu dừng máy, phiếu kiểm IPQC), tức 24 phiếu mỗi ca; chạy 3 ca là 72 phiếu một ngày. Nhập lại mỗi phiếu mất trung bình 2,5 phút: 72 x 2,5 = 180 phút mỗi ngày, với 26 ngày làm việc là 4.680 phút, tức 78 giờ mỗi tháng, gần nửa tháng công của một người, chưa kể lỗi gõ và độ trễ.
pythonmay, phieu_moi_may_ca, ca = 8, 3, 3
phut_moi_phieu, ngay_lam = 2.5, 26

phieu_ngay = may * phieu_moi_may_ca * ca          # 72
phut_ngay = phieu_ngay * phut_moi_phieu           # 180.0
gio_thang = phut_ngay * ngay_lam / 60             # 78.0
print(phieu_ngay, phut_ngay, gio_thang)
Ngược lại, xưởng một hai máy, sản phẩm ít biến thể, khách không đòi hồ sơ lô thì chưa cần MES. Phiếu ca tốt, bảng tính OEE và phân hệ sản xuất của ERP là đủ; tiền và công sức nên dành cho SOP và đào tạo.
Lộ trình triển khai bốn giai đoạn
| Giai đoạn | Làm gì | Kết quả dùng được ngay |
|---|---|---|
| 1. Thu dữ liệu máy | Gắn bộ đếm, tín hiệu chạy, dừng cho máy nút cổ chai; người vận hành chọn lý do dừng trên máy tính bảng | OEE tự động, danh sách lý do dừng theo thời gian thực |
| 2. Lệnh và phiếu công đoạn điện tử | Phát lệnh sản xuất tới máy, xác nhận bắt đầu, kết thúc, sản lượng từng công đoạn | Sản lượng thực so với kế hoạch theo giờ, bỏ phiếu giấy |
| 3. Chất lượng và truy xuất | Phiếu IPQC điện tử, quét mã lô nguyên liệu khi cấp vào máy | Truy xuất lô trong vài phút, cảnh báo thông số vượt giới hạn |
| 4. Tích hợp ERP | Lệnh từ ERP xuống MES, sản lượng và tiêu hao từ MES lên ERP | Tồn kho và giá thành cập nhật theo thực tế, không nhập hai lần |
Làm từng giai đoạn trên một khu vực thí điểm, đo lại trước và sau, rồi mới nhân rộng. Giai đoạn 1 thường cho kết quả nhanh nhất vì chỉ cần dữ liệu từ vài máy quan trọng, và nó dựng sẵn thói quen ghi lý do dừng mà các giai đoạn sau cần.
Sai lầm thường gặp khi làm MES
- Mua MES trước khi có quy trình. Nếu mỗi ca làm một kiểu, MES chỉ số hoá sự lộn xộn; cần SOP và mã lý do dừng thống nhất trước.
- Muốn đủ 11 chức năng ngay từ đầu, dự án kéo dài mà xưởng không thấy lợi ích nào.
- Không hỏi người vận hành. Màn hình nhập liệu tại máy phải chọn được trong vài giây, nếu không người ta sẽ bỏ qua.
- Để MES và ERP dùng hai danh mục mã hàng, mã máy khác nhau, rồi tốn công đối chiếu.
- Chỉ nhìn báo cáo cuối tháng, bỏ phí giá trị lớn nhất của MES là cảnh báo lúc sự việc đang xảy ra.
Kết nối MES với vận hành toàn công ty
Giá trị của MES tăng khi dữ liệu xưởng chảy thẳng về kho, mua hàng, kế toán và nhân sự: nguyên liệu tiêu hao thực tế trừ tồn kho, sản lượng theo người đi vào bảng lương khoán, giờ chạy máy đi vào lịch bảo trì. Giải pháp Vận hành nội bộ và ERP của Alodev xây theo phân hệ dùng chung dữ liệu, làm phần cần nhất trước; với xưởng, điểm bắt đầu hợp lý thường là thu dữ liệu máy nút cổ chai và phiếu công đoạn điện tử.
Câu hỏi thường gặp
MES là gì?
MES (Manufacturing Execution System) là hệ thống điều hành sản xuất: phần mềm theo dõi và điều phối lệnh sản xuất tại xưởng theo thời gian thực, từ lúc cấp nguyên liệu tới khi ra thành phẩm, kèm dữ liệu máy, người, chất lượng và truy xuất lô.
MES và ERP có thay thế nhau được không?
Không. ERP quản lý kế hoạch, vật tư, tài chính của cả công ty; MES quản lý việc thực hiện tại xưởng. Phân hệ sản xuất của ERP làm được một phần việc của MES ở mức theo lệnh, nhưng không theo dõi từng lần dừng máy hay từng lô chi tiết.
Xưởng nhỏ có cần MES không?
Chưa cần nếu có ít máy, ít biến thể và khách không đòi hồ sơ lô. Cần khi phiếu giấy không theo kịp, truy xuất lô mất hàng giờ, hoặc nhân viên mất nhiều giờ mỗi ngày nhập lại số liệu.
ISA-95 là gì?
ISA-95 là tiêu chuẩn về tích hợp hệ thống doanh nghiệp với hệ thống điều khiển sản xuất, được quốc tế hoá thành bộ IEC 62264. Nó chia hệ thống thành các tầng, trong đó MES ở tầng 3, và định nghĩa dữ liệu trao đổi giữa ERP và MES.
Triển khai MES mất bao lâu?
Tuỳ phạm vi. Giai đoạn thu dữ liệu cho vài máy có thể chạy trong vài tuần; một MES đủ truy xuất lô và tích hợp ERP cho cả nhà máy thường tính bằng tháng. Chia giai đoạn để mỗi bước đều có kết quả dùng được.
MES có cần kết nối trực tiếp với máy không?
Không bắt buộc. Có thể bắt đầu bằng nhập liệu tại máy trên máy tính bảng (chọn lý do dừng, xác nhận sản lượng), sau đó mới nối tín hiệu từ PLC hoặc bộ đếm. Dữ liệu tự động chính xác hơn nhưng cần phần cứng và kỹ thuật điện.