Theo Semrush (cơ sở dữ liệu Việt Nam, số liệu tháng 08/2026), "lean 6 sigma" có khoảng 1.000 lượt tìm mỗi tháng, "lean six sigma" 880 và "six sigma là gì" 390, độ khó 10-15; riêng "six sigma" 6.600 lượt nhưng độ khó 40. Bài thuộc series Chuẩn hoá vận hành, đi sau các bài QA và QC, OEE: khi đã có số liệu lỗi và số liệu máy, Six Sigma là cách dùng số liệu đó để giảm lỗi có hệ thống.
Six Sigma là gì
Six Sigma là phương pháp cải tiến quy trình dựa trên dữ liệu và thống kê, ra đời tại Motorola giữa thập niên 1980 và phổ biến rộng sau khi General Electric áp dụng quy mô lớn trong thập niên 1990. Sigma (σ) là ký hiệu độ lệch chuẩn, thước đo mức dao động của một quy trình. "Sáu sigma" nghĩa là quy trình dao động hẹp đến mức từ tâm tới giới hạn cho phép gần nhất có đủ sáu độ lệch chuẩn.
Theo quy ước phổ biến có tính thêm độ trôi dài hạn 1,5 sigma, quy trình ở mức sáu sigma tạo ra khoảng 3,4 lỗi trên một triệu cơ hội. Con số 3,4 là mục tiêu tượng trưng; giá trị thực của Six Sigma nằm ở cách làm: đo đúng, tìm nguyên nhân bằng dữ liệu, sửa, rồi giữ kết quả.
| Mức sigma | Lỗi trên một triệu cơ hội (DPMO) | Tỷ lệ đạt |
|---|---|---|
| 1 | 691.462 | 30,85% |
| 2 | 308.538 | 69,15% |
| 3 | 66.807 | 93,32% |
| 4 | 6.210 | 99,379% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
Lean, Six Sigma và Lean Six Sigma
| Lean | Six Sigma | Lean Six Sigma | |
|---|---|---|---|
| Kẻ thù chính | Lãng phí: chờ đợi, tồn kho, di chuyển, làm lại | Biến động và lỗi | Cả hai |
| Câu hỏi | Bước nào không tạo giá trị cho khách? | Vì sao kết quả dao động, lỗi sinh ra ở đâu? | Làm sao nhanh hơn và ít lỗi hơn cùng lúc? |
| Công cụ tiêu biểu | Sơ đồ chuỗi giá trị, 5S, Kanban | DMAIC, thống kê, năng lực quy trình | DMAIC dùng thêm công cụ Lean |
| Tốc độ ra kết quả | Nhanh, nhiều cải tiến nhỏ | Chậm hơn, cần dữ liệu | Tuỳ dự án |
Trong thực tế hai trường phái đã hoà vào nhau từ lâu. Một dự án Lean Six Sigma điển hình dùng khung DMAIC, nhưng ở bước Cải tiến sẵn sàng bỏ bước thừa hay sắp xếp lại nơi làm việc bằng 5S nếu dữ liệu cho thấy đó là nguyên nhân.
DMAIC: năm bước của một dự án
| Bước | Câu hỏi | Công cụ thường dùng | Đầu ra |
|---|---|---|---|
| Define (Xác định) | Vấn đề gì, của ai, mục tiêu bao nhiêu, đến khi nào? | Tuyên bố vấn đề, sơ đồ SIPOC, tiếng nói khách hàng | Mẫu dự án một trang có mục tiêu số |
| Measure (Đo lường) | Hiện trạng thật là bao nhiêu, số đo có tin được không? | Kế hoạch thu dữ liệu, kiểm tra hệ thống đo, DPMO | Số nền (baseline) |
| Analyze (Phân tích) | Nguyên nhân gốc là gì, có dữ liệu chứng minh không? | Pareto, biểu đồ xương cá, 5 Whys, so sánh nhóm | Hai ba nguyên nhân đã xác minh |
| Improve (Cải tiến) | Sửa gì, thử ở đâu, kết quả thử ra sao? | Thử nghiệm quy mô nhỏ, chống sai (poka-yoke) | Giải pháp đã chứng minh bằng số |
| Control (Kiểm soát) | Làm sao để không quay lại như cũ? | SOP, biểu đồ kiểm soát, kế hoạch phản ứng | Quy trình mới có chủ, có chỉ số theo dõi |
DMAIC có họ hàng gần với chu trình PDCA: cả hai đều đi từ hiểu vấn đề tới thử, kiểm, chuẩn hoá. Khác biệt là DMAIC đòi đo hiện trạng và xác minh nguyên nhân bằng dữ liệu trước khi sửa, nên phù hợp với vấn đề đã tồn tại lâu mà nhiều lần sửa theo cảm tính không hết. Với sản phẩm hoặc quy trình mới thiết kế từ đầu, người ta dùng biến thể DMADV. ISO cũng đã ban hành bộ tiêu chuẩn ISO 13053 về phương pháp định lượng trong cải tiến quy trình theo Six Sigma, trong đó có phần mô tả phương pháp DMAIC.
Ví dụ tính DPMO và mức sigma
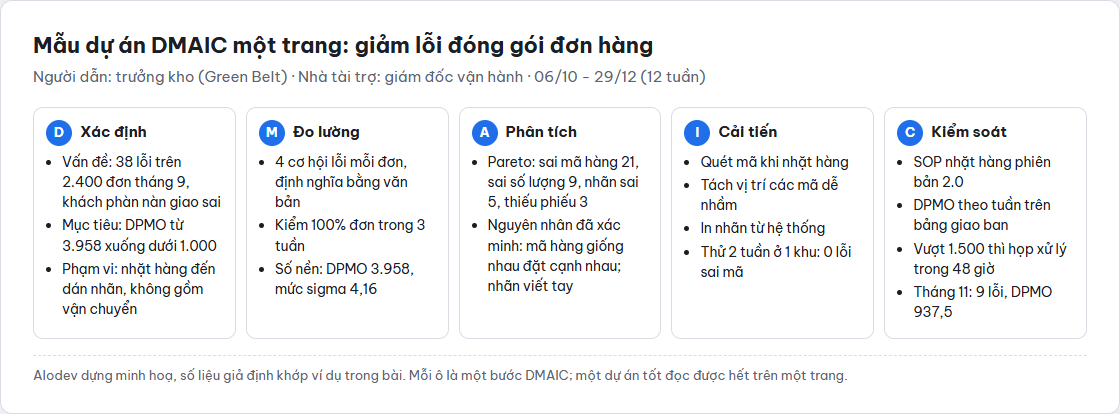
Một kho thương mại điện tử đóng 2.400 đơn trong tháng. Mỗi đơn có 4 cơ hội lỗi: sai mã hàng, sai số lượng, thiếu phiếu kèm, dán nhãn vận chuyển sai. Kiểm tra phát hiện 38 lỗi (số liệu giả định).
- Tổng cơ hội = 2.400 x 4 = 9.600.
- DPMO = 38 / 9.600 x 1.000.000 = 3.958,3.
- Mức sigma = NORM.S.INV(1 - 3.958,3 / 1.000.000) + 1,5 = 2,656 + 1,5 = khoảng 4,16.
- Sau dự án (quét mã khi nhặt hàng, in nhãn từ hệ thống), tháng sau 9 lỗi trên cùng số đơn: DPMO = 937,5, mức sigma khoảng 4,61.
pythonfrom statistics import NormalDist

def muc_sigma(dpmo):
    return NormalDist().inv_cdf(1 - dpmo / 1e6) + 1.5

don, co_hoi = 2400, 4
for loi in (38, 9):
    dpmo = loi / (don * co_hoi) * 1e6
    print(loi, round(dpmo, 1), round(muc_sigma(dpmo), 2))
# 38 3958.3 4.16
# 9 937.5 4.61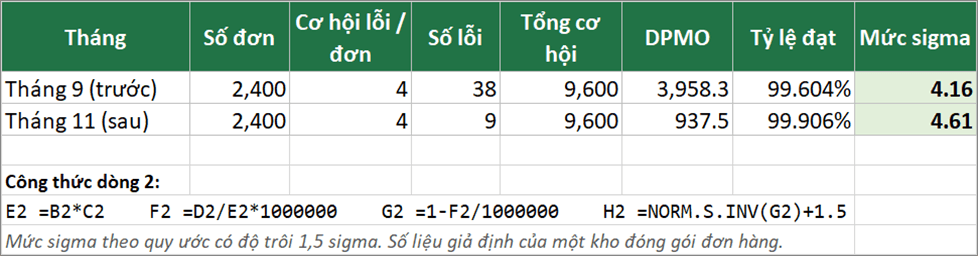
Hai lưu ý khi đếm cơ hội. Thứ nhất, chỉ đếm những chỗ thật sự có thể sai và khách quan tâm; thêm cơ hội vô nghĩa làm DPMO nhỏ đi một cách giả tạo. Thứ hai, giữ nguyên định nghĩa cơ hội giữa trước và sau cải tiến, nếu không hai con số không so được.
Năng lực quy trình: Cp và Cpk
Với số đo liên tục như khối lượng, kích thước, nhiệt độ, Six Sigma dùng chỉ số năng lực quy trình. Cp so độ rộng dung sai với độ rộng tự nhiên của quy trình (6 độ lệch chuẩn); Cpk tính thêm việc quy trình có nằm giữa dung sai không.
- Cp = (USL - LSL) / (6σ). USL, LSL là giới hạn trên, dưới.
- Cpk = min(USL - μ, μ - LSL) / (3σ). μ là giá trị trung bình.
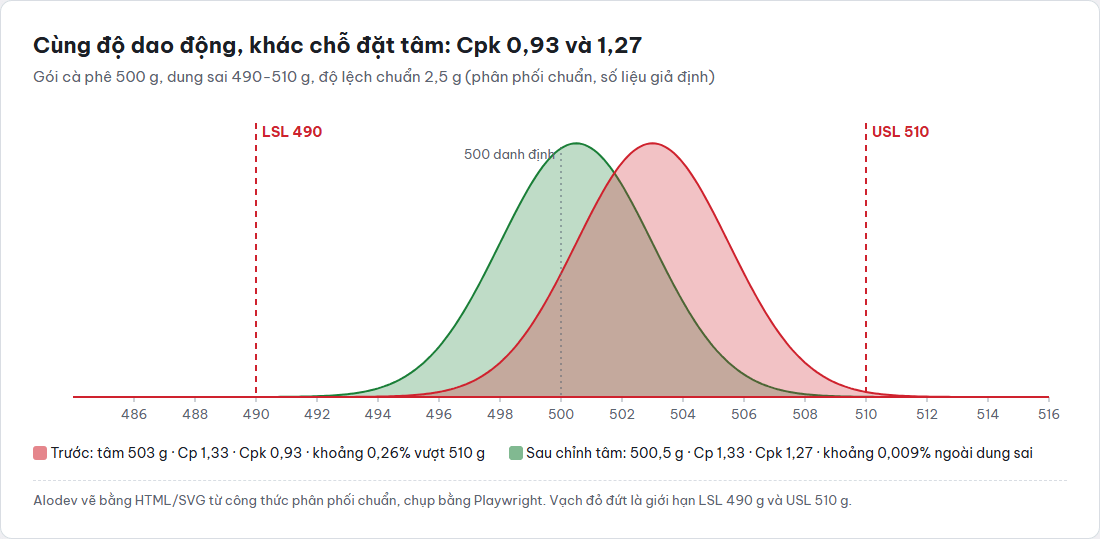
Ví dụ giả định: gói cà phê 500 g, dung sai 490-510 g. Đo 125 gói được trung bình 503 g, độ lệch chuẩn 2,5 g. Cp = 20 / 15 = 1,33, nghĩa là độ rộng quy trình đủ hẹp. Nhưng Cpk = (510 - 503) / 7,5 = 0,93, dưới 1, vì quy trình lệch về phía giới hạn trên: theo phân phối chuẩn, khoảng 0,26% số gói vượt 510 g. Chỉ cần chỉnh tâm máy chiết về 500,5 g (không đổi độ dao động), Cpk lên 1,27 và phần vượt giới hạn còn khoảng 0,009%. Cùng một máy, cùng độ chính xác, khác nhau ở chỗ đặt tâm.
Các cấp đai và vai trò
Six Sigma dùng các cấp đai lấy cảm hứng từ võ thuật để chỉ mức đào tạo: Yellow Belt hiểu khái niệm và tham gia dự án; Green Belt dẫn dự án nhỏ trong bộ phận của mình, bán thời gian; Black Belt dẫn dự án lớn, liên bộ phận, toàn thời gian; Master Black Belt đào tạo và huấn luyện Black Belt. Không có một cơ quan cấp chứng chỉ duy nhất; mỗi tổ chức đào tạo có yêu cầu riêng. Doanh nghiệp nhỏ thường chỉ cần một hai người ở mức Green Belt cộng với sự tham gia thật của chủ doanh nghiệp.
Doanh nghiệp nhỏ bắt đầu thế nào
- Chọn một vấn đề đang tốn tiền rõ ràng và đo được: tỷ lệ giao sai hàng, hàng trả về, phế phẩm một công đoạn.
- Viết mẫu dự án một trang: vấn đề, số hiện tại, mục tiêu, phạm vi, người dẫn, thời hạn 8-12 tuần.
- Kiểm dữ liệu trước khi phân tích: định nghĩa lỗi thống nhất chưa, ai ghi, ghi lúc nào.
- Phân tích bằng Pareto và xương cá, xác minh nguyên nhân bằng số trước khi sửa.
- Thử giải pháp ở quy mô nhỏ, đo lại, rồi viết SOP và đặt chỉ số theo dõi ở bước Kiểm soát.
Sai lầm thường gặp
- Chọn dự án quá to ("nâng cao chất lượng toàn công ty") không đo được.
- Bỏ qua bước Đo lường, dùng số ước lượng, nên cải tiến không chứng minh được.
- Nhảy từ Define sang Improve vì "ai cũng biết nguyên nhân rồi".
- Không có bước Kiểm soát: sau ba tháng quy trình quay về như cũ.
- Biến Six Sigma thành chương trình đào tạo lấy chứng chỉ mà không có dự án thật.
Dữ liệu cho dự án cải tiến
Phần tốn thời gian nhất của một dự án DMAIC ở doanh nghiệp nhỏ thường là gom dữ liệu: lỗi nằm trong sổ tay, đơn hàng nằm trong phần mềm bán hàng, sản lượng nằm trong Excel. Khi đơn hàng, kho, sản xuất và chất lượng dùng chung một nguồn dữ liệu, bước Đo lường rút từ vài tuần xuống vài ngày. Giải pháp Vận hành nội bộ và ERP của Alodev xây theo phân hệ dùng chung dữ liệu, phần cần nhất làm trước.
Câu hỏi thường gặp
Six Sigma là gì?
Six Sigma là phương pháp cải tiến quy trình bằng dữ liệu, nhằm giảm biến động và lỗi, đo bằng số lỗi trên một triệu cơ hội. Mức sáu sigma tương ứng khoảng 3,4 lỗi trên một triệu cơ hội theo quy ước có độ trôi 1,5 sigma.
Lean Six Sigma khác Six Sigma thế nào?
Six Sigma tập trung giảm biến động và lỗi. Lean Six Sigma thêm mục tiêu của Lean là loại bỏ lãng phí, rút ngắn thời gian chờ, nên dự án vừa nhắm chất lượng vừa nhắm tốc độ.
DMAIC là gì?
DMAIC là năm bước của một dự án Six Sigma: Define (xác định vấn đề và mục tiêu), Measure (đo hiện trạng), Analyze (tìm nguyên nhân gốc bằng dữ liệu), Improve (thử và triển khai giải pháp), Control (giữ kết quả bằng quy trình và chỉ số).
DPMO tính thế nào?
DPMO = số lỗi / (số đơn vị x số cơ hội lỗi mỗi đơn vị) x 1.000.000. Ví dụ 38 lỗi trên 2.400 đơn, mỗi đơn 4 cơ hội: 38 / 9.600 x 1.000.000 = 3.958,3.
Cpk bao nhiêu là đạt?
Nhiều ngành dùng mốc Cpk từ 1,33 trở lên cho quy trình ổn định; khách hàng lớn có thể đặt yêu cầu riêng trong hợp đồng. Cpk dưới 1 nghĩa là một phần sản phẩm đang nằm ngoài dung sai.
Doanh nghiệp dịch vụ có áp dụng Six Sigma được không?
Được. Lỗi trong dịch vụ là đơn nhập sai, hoá đơn sai, giao trễ, hồ sơ thiếu. Cách tính DPMO và các bước DMAIC giữ nguyên; khó nhất thường là định nghĩa thế nào là một lỗi và ghi nhận nó đều đặn.